Posts mit dem Label Ausarbeitung werden angezeigt. Alle Posts anzeigen

Freitag, 17. April 2015

Stiftverbindungen

Mit Stiften werden lösbare Verbindungen hergestellt.

diese verwendet man als:

  • Passstifte zur Lagersicherung
  • Befestigungsstifte zur kraft- oder/und formschlüssigen Verbindung
  • Abscherstifte, um Schäden an Bauteilen zu verhindern
Stiftformen:

  • Zylinderstifte
  • Kegelstifte
  • Kerbstifte
Zylinderstifte:


  • Werden meist als Passstifte verwendet
  • Ungehärtete Zylinderstifte werden in den Toleranzklassen h8-m6 hergestellt
  • gehärtete Zylinderstifte in der Toleranzklasse m6 hergestellt
  • Gehärtete verwendet man bei hochbeanspruchten Bauteilen
  • zur Erleichterung der Montage werden Fasen angefast
  • bei gehärteten Stiften wird der Durchmesser x Länge x Werkstoff angegeben
  • bei ungehärteten Stiften wird noch die Toleranzklasse angegeben
  • z.B. Zylinderstift ISO 2338 - 6m6 - 30 - St.


Kegelstifte:


  • Werden meist als Befestigungsstifte verwendet
  • Kegeljungführung 1:50
  • Bezeichnung: Kegeldurchmesser x Länge x Werkstoff (z.B. Kegelstift ISO 2339-A-5x40-St)
  • verspannen sich beim Eintreiben
  • die entstandene kraft- und formschlüssige Verbindung ist nicht rüttelsicher


Kerbstifte:


  • dienen zum Fügen gering beanspruchter Bauteile
  • müssen selten gelöst werden
  • haben an ihrem Umfang drei Längskerben
  • verformen sich elastisch beim Eintreiben in die Aufnahmebohrung


Mittwoch, 18. Juni 2014

Reibungsarten

Reibungszustände

Bei der Festkörperreibung berühren sich die aufeinander gleitenden Flächen und ebnen die Oberflächenerhöhungen ein. Bei ungünstiger Werkstoffpaarung und großer Flächenpressung verschweßen die Oberflächen (fressen)


Mischreibung entsteht bei Beginn der Bewegung oder unzureichender Schmierung. Die Gleitflächen berühren sich dabei noch an einzelnen Stellen. Die auftretende Reibungskraft und der Verschleiß sind geringer als bei der Festkörperreibung.


Flüssigkeitsreibung. Unter idealen Bedingungen ist soviel Schmierstoff zwischen den Gleitflächen, dass diese vollständig voneinander getrennt sind. Die Reibungskraft ist deshalb sehr klein, sie entsteht durch das Gleiten der Schmierstoffmolekühle aufeinander.


Reibungsarten

Gleitreibung tritt zwischen zwei gleitenden Werkstücken auf wie z.B. bei einem Gleitlager

Rollreibung nennt man den Widerstand, der bei aufeinander abrollenden Werkstücken zu überwiegen ist. Die Werkstückgrenzflächen berühren sich punkt- oder linienförmig z.B. bei Zylinderrollenlagern zwischen den Rollen und dem Innenring.


Sonntag, 11. Mai 2014

Korrosion und Korrosionsarten


Unter Korrosion versteht man den Angriff und die Zerstörung metallischer Werkstoffe durch chemische oder elektrochemische Reaktionen mit Werkstoffen der Umgebung

Korrosive Mittel (Werkstoffe) sind die Stoffe, ,die das Bauteil umgeben, auf den Werkstoff einwirken und die Korrosion verursachen, z.B. die Raumluft, Süß- und Salzwasser oder Chemikalien.

Schäden durch Korrosion kann man durch Anwendung geeigneter Schutzmaßnahmen verhindern.

Ursachen der Korrosion

Korrosionsvorgänge laufen, je nach den Gegebenheiten, nach unterschiedlichen Wirkungsweisen ab. Danach unterscheidet man die elektrochemische Korrosion und die Hochtemperaturkorrosion. 

  • Die häufigsten Korrosionsschäden an Maschinen beruhen auf elektrochemischer Korrosion

Elektrochemische Korrosion

Bei der elektrochemischen Korrosion laufen die Korrosionsvorgänge auf der Metalloberfläche in einer elektrisch leitenden Wasserschicht, dem Elektrolyt, ab.
Als Elektrolyt genügt ein hauchdünner Feuchtigkeitsfilm oder Wasserreste in einem Spalt, aber auch Handschweißflecken auf Werkstücken.

Hochtemperatur-Korrosion (Verzunderung) 

Bei der Hochtemperatur-Korrosion reagiert der Werkstoff direkt mit dem angreifenden Wirkstoff, ohne die Mitwirkung von Feuchtigkeit.
  • Hochtemperaturkorrosion tritt beim Schmieden, beim Glühen und beim Härten von Werkstücken auf

Korrosionsarten und ihr Erscheinungsbild

  • gleichmäßigen Flächenkorrosion
    • wird die Oberfläche annähernd gleichmäßig und langsam vom Korrosionsangriff abgetragen
    • tritt bei nicht beschichteten Bauteilen aus unlegierten Baustählen 
    • im Freien oder bei der Verzunderung

  • Mulden- und Lochkorrosion
    • durch flächigen Korrosionsabtrag mit zusätzlicher Mulden- und Lochbildung

  • Lochfraß
    • tritt bei nichtrostenden Stählen in Kontakt mit Chlorionen-haltigem Wirkmedium auf z.B.:
      • Meerwasser oder gechlortem Wasser
    • diese Korrosionsart ist bei unter Druck stehenden Leitungen und Behältern sehr gefährlich

  • Kontaktkorrosion
    • Kontaktkorrosion entsteht, wenn zwei Metalle mit unterschiedlichem Lösungspotenzial durch einen Elektrolyt (Wasser, feuchte Luft,...) leitend verbunden sind. Dabei wird das unedlere Metall zur Anode und das edlere zur Kathode. Diese zusätzliche Polarisierung führt zu einer beschleunigten Auflösung der Anode.
      • Beispiel: Schraube aus Kupfer in einem Aluminiumblech in feuchter Umgebung; Edelstahlblech mit Stahlblech verschraubt.

  • Spaltkorrosion
    • Spaltkorrosion bildet sich unter Dichtungen, unter Zunderresten oder Ablagerungen sowie an Schraubengewinden. Alle Werkstoffe, die oxidische Schutzschichten bilden, können von Spaltkorrosion betroffen werden. Wäßrige Medien, die sich eventuell in den Spalten befinden, reagieren mit der Werkstoffoberfläche und schädigen die oxidische Schutzschicht. Dieser Vorgang führt zu einer starken Korrosion innerhalb der Spalten. Chlorionen erhöhen die Korrosionsgefahr.

  • Belüftungskorrosion
    • Belüftungskorrosion tritt auf, wenn Behälter nicht bis an die Kante mit Wasser gefüllt sind, sondern nur teilweise. Die Korrosion erfolgt meist etwas unterhalb des Flüssigkeitsstandes. Ursache hierfür ist die unterschiedliche Sauerstoffkonzentration an der Oberfläche und im Wasser. 

  • Selektiven Korrosion
    • Korrosionsangriff verläuft bevorzugt entlang bestimmter Gefügebereiche des Werkstoffs
      • Nach dem Bereich des zerstörten Gefüges unterscheidet man:
        • interkristalline Korrosion: Diese Zerstörung verläuft entlang der Korngrenzen
        • transkristalline Korrosion: Diese verläuft durch die Körner
    • Da die selektive Korrosion im Korngröße auftritt, ist sie mit dem bloßem Auge nicht zu erkennen und deshalb besonders Gefährlich

  • Spannungsriss- und Schwinungsrisskorrosion
    • entstehen beim Zusammenwirken von elektrochemischen Angriff (z.B. in Industrieatmosphäre) und starker Zugbelastung eines Bauteils. Die Korrosion verläuft je nach Wirkmedium und Belastungsart interkristallin oder transkristallin 

Donnerstag, 8. Mai 2014

Warten technischer Symsteme/Sicherungen/Gefahren des elektrischen Stromes

Aufgaben von Sicherungen im Allgemeinen

Um Geräte und Leitungen vor Überlastung durch zu hohe Ströme zu schützen, werden sie durch Überstrom-Schutzeinrichtungen, kurz Sicherungen geschützt. Sicherungen sind Bauteile, die beim überschreiten des zulässigen Höchststromes den Stromkreis unterbrechen
    • > Sicherungen schützen Leitungen und Geräte vor Überlastung und Kurzschluss

Schmelzsicherung


Schmelzsicherungen enthalten im Inneren einen dünnen draht oder bandförmigen Schmelzleiter.
  • sind in zuführende Stromleitung eines Verbrauchers eingebaut.
  • bei zu hoher Stromstärke schmilzt der Schmelzleiter
    • unterbricht den Stromkreis
  • gibt es für Absicherugsströme von 10A bis 50A
  • unterschiedliche Kennfarben
  • Fußkontakte haben verschiedene Durchmesser
    • diese können bei höheren Ströme nicht im Einsatz für niedrigere Ströme eingeschraubt werden
  • kleine Schmelzsicherungen in Elektrogeräten nennt man Geräteschutzsicherungen oder Feinsicherungen
    • dienen zum Absichern von Geräten der Messtechnik und Elektronik
  • man unterscheidet beim Auslöseverfahren von Superflinke (FF) bis hin zu Superträge (TT) Feinsicherungen
Sicherungen dürfen nicht geflickt oder überbrückt werden!!!!!

Beim Auswechseln einer Sicherung ist unbedingt eine Sicherung mit dem vom Hersteller angegebenen Arbeitssicherungsstrom zu verwerden.

Leitungsschutzschalter


auch Sicherungsautomaten genannt, haben einen Sofort - und einen Langzeit- Abschaltmechanismus. Ein Bimetallschalter wird bei fortlaufender Überlastung des Stromnetzes wirksam und ein magnetischer Schalter unterbricht bei Kurzschluss den Stromkreis sofort.

Motorschutzschalter


sind Schalter zum Ein und Ausschalten von Motoren. Auch sie haben zwei Abschaltmechanismen. Ein thermischer Auslöser zum Schutz der Motorwicklung bei langer hoher Belastung und eine elektromagnetische Auslösung bei kurzen, hohen Stromstärken (Überlastschutz).
    • Motorschutzschalter, die den Motor vor Überlastung und Kurzschluss schützen, müssen am Anfang der Motorzuleitung eingebaut sein.
Wie können Unfälle durch elektrischen Strom entstehen?
    • Durch technische Mängel an Geräten und Anlagen oder durch Unachtsamkeit des Menschens
Welche Wirkung hat der elektrische Strom auf den menschlichen Körper?
    • Ab einer gewissen Stromstärke führt das zu Atemnot, da Strom die Muskulatur lähmt. Außerdem führt es zu Verkrampfungen und zu Herzstillstand
Ab wann sind Ströme und Spannungen lebensgefährlich?
    • ab 50mA und 50V sind diese lebensgefährlich, also Vorsicht!!
Warum dürfen Leitungen nicht geflickt bzw. abisolierte Kabel mit Isolierband Umwickelt werden?
  • Wenn ein Kabel Kaputt geht oder aber eine Isolierung nur gebrochen ist, darf man das nicht flicken, da es zu einem Kabelbrand führen könnte. Deswegen sollte man wenn so etwas den Fachmann holen oder aber wenn es an Geräten passiert, es Reparieren lassen oder aber sich ein neues Gerät kaufen.
Nennen Sie fünf Lebenswichtige Sicherheitsregeln
  1. Freischalten
  2. gegen Wiedereinschalten sichern
  3. Spannungsfreiheit feststellen
  4. Erden und Kurzschließen
  5. Benachtbarte unter spannungstehende Teile/Objekte abdecken

Samstag, 29. März 2014

Schweißen


Definition Schweißen:


Schweißverbindungen sind stoffschlüssige und unlösbare Verbindungen. Der Werkstoff wird durch Wärme oder Reibung an den Fügestellen in einem flüssigen oder plastischen Zustand gebracht. Bei den meisten Verfahren wird ein Zusatzwerkstoff hinzugefügt der ähnliche Eigenschaften aufweißt wie der Werkstoff des Bauteils.


Vorteil:

  • Vielfältige Formgebung
  • Festigkeit der Schweißnaht ist meist so groß oder größer wie die der Bauteile
  • Verbindungen sind dicht und unlösbar

Nachteil:
  • Gefügeveränderungen durch die Wärme können Werkstoffeigenschaften verändern
  • Verzug und Schrumpfungen sind zu berücksichtigen
  • Nicht alle Metalle geeignet (Schweißbar >0,22% C - Gehalt oder hochlegierte Stähle)

Einteilung der Schweißverfahren:


Schweißverfahren werden in die verschiedene Hauptgruppen eingeteilt:
  • Lichtbogenschweißen
  • Widerstandsschweißen
  • Gasschmelzschweißen
  • Pressschweißen
  • Strahlschweißen
  • und Sontige

Schmelzschweißverfahren: z.B. beim Lichtbbogen- oder Gasschmelzschweißen, werden die Bauteile an der Schweißstelle über den Schmelzpunkt hinaus erwärmt.

Pressschweißverfahren: z.B. beim Reibschweißen wird die Schweißstelle bis zum teigigen Zustand erwärmt. Anschließend werden die zu fügenden Teile durch Zusammenpressen verbunden.

Schweißverfahren können weiter eingeteilt werden nach:
  • den zu schweißenden Werkstoff (z.B. Kunststoffschweißen)
  • dem Zweck des Schweißens (z.B. Verbindungsschweißen)
  • Art der Fertigung (z.B. automatisches Schweißen)

Gestaltung der Schweißstelle:


Bei einer Schweißkonstruktion werden in speziellen Schweißplänen Schweißstoß, Nahtart, Position und schweißfolge festgelegt. Bei sicherheitsrelevanten Bauteilen ist eine einwandfreie Durchschweißung durch den gesamten Querschnitt zu gewährleisten.
Die Schweißeignung eines Bauteils hängt von der Schweißbarkeit der Konstruktion und der Schweißmöglichkeit in der Fertigung ab.

Schweißstoß:
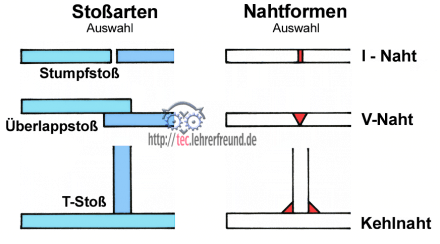
darunter versteht man die Anordnung der zu verschweißenden Teile zueinander. Die Form hängt von der Stoßart der Dicke der zu verbindenden Teile und des Schweißverfahrens ab.
Wichtige Nahtformen sind:

  • Bördelnaht
  • I-Naht
  • V-Naht
  • Kehlnaht
  • X-Naht
  • U-Naht
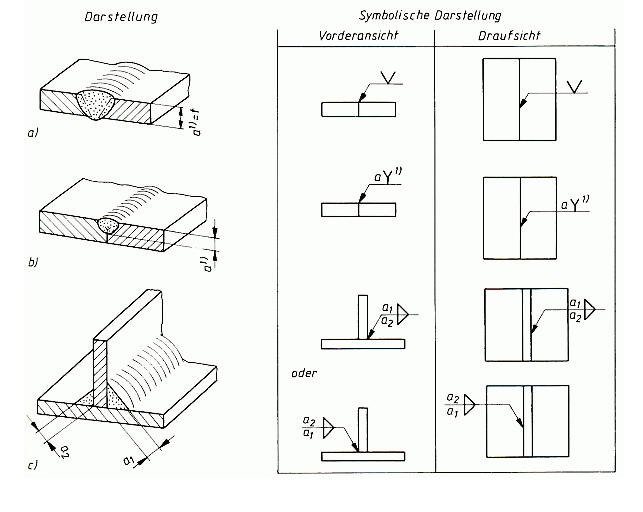
Diese werden durch Sinnbilder dargestellt. Bei einigen Nahtformen müssen die Fügeteile vorher angefast werden mithilfe von Fräsern oder aber durch Strahlschneiden.


Bezeichnung der Schweißnähte:


Wichtige Kenngröße bei Schweißnähten ist die Nahtdicke. Bei V- und Kehlnähten entspricht diese der Höhe von der Naht. Größere Nähten werden deswegen in mehreren Lagen geschweißt.


Freitag, 28. März 2014

Der Niet

Definition Nieten: Nieten ist das unlösbare, Kraft- (Warmnieten) oder formschlüssige (Kaltnieten) Fügen zweier oder mehrere Teile durch Stauchen eines Hilfsfügeteil (Verbindungselement), dem Niet.
Die nicht lösbare Verbindung kann nur unter Inkaufnahme einer Beschädigung oder Zerstörung der gefügten Teile bzw. des Hilfsfügeteils wieder gelöst werden.

Arten von Nietverbindungen
-          lose (Teile können sich gegeneinander bewegen) und feste Verbindungen
-          per Hand oder maschinell
-          warm & kalt gefertigt sowie
-          ein – oder beidseitig zugänglich
können außerdem auch unterteilt werden in:
-          Festnietungen, die große Kräfte aufnehmen soll (z.B. Brückenbau)
-          Dichtnietungen, die dicht aber nicht von großer Festigkeit sein müssen (z.B. Behälterbau bei Silos)
-          Dicht – und Festnietungen, die dicht sein und gleichzeitig große Kräfte aufnehmen (z.B. Schiffsbau)
-          Heftnietungen, die geringe Kräfte aufnehmen sollen (z.B. Blechverkleidungen)
Verwendungszweck :
Nieten werden im Flugzeugbau verwendet, dort haben diese mittlerweile eine besondere Bedeutung. Sie werden auch im Hochbau und im Kranbau verwendet (Warmnieten).  Die Nieten kommen zudem auch im Maschinen sowohl als auch im Gerätebau zum Einsatz und dienen zum:
-          Verbinden nicht metallischer Werkstoffe untereinander oder mit Metallen
-          zur Verbindung empfindlicher weicher oder spröder Werkstoffe (Gummi, Kunststoff, Keramik)
-          zum Befestigen von teuren Schneidstoffen auf Baustahlträgern z.B. HSS Zahnsegmente auf Stammblättern durch Senkniete beim Kreissägen


-          für Ketten und andere gelenkartige Verbindungen
Nietformen:


Eigenschaften, Nietwerkstoffe, Bezeichnungen und Beanspruchung:
Nietwerkstoffe:
Als Nietwerkstoffe verwendet man Stahl, Kupfer, Kupfer-Zink und AL-Legierungen, in Ausnahmefällen auch Kunststoffe und Titan. Um elektrochemische Korrision und ein Lockern der Verbindungen bei Erwärmung zu vermeiden, sollen die Niete möglichst aus dem gleichen Werkstoff wie die zu fügenden Teile bestehen.
Bezeichnungen:


 Beanspruchung:


-          Zwischen Nietkopf und Werkstück entstehen Reibungskräfte.
-          Wenn Zugkräfte in den Bauteilen zu größer werden als Reibungskräfte wird der Niet als Abscherung beansprucht


-          Ein wichtiger Begriff ist die Schnittigkeit, die die Anzahl der auf Scherung beanspruchten Nietquerschnitte angibt.
-          Anzustreben sind zweischnittige Nietverbindungen.
-
Vor und Nachteile vom Nieten:
Vorteile:
-          Keine Gefügeveränderung und damit keine Festigkeitsminderung oder Aufhärtung und Versprödung
-          Verbindung kann auch bei einseitiger Zugänglichkeit hergestellt werden
-          Geringer Energieverbrauch
-          Kein Verziehen der Bauteile
-          Keine Gesundheitsgefahr durch Gase und Lichtstrahlung
Nachteile:
-          Bauteile werden durch Nietlöcher geschwächt
-          Stumpfstöße lassen sich nicht ausführen (Lappung, Laschung)
-          Kostenintensiver als z.B. Schweißen

Arbeitsvorgang Nieten:


Arbeitsvorgang Nieten von Hand:
Bohren der Nietlöcher

·         Nietlöcher werden 0,1-0,2mm größer als der Nenndurchmesser der Niete gebohrt.
·         müssen Fluchten
·         beide Teile müssen zusammen gebohrt werden
Senken und Entgraten der Nietlöcher
·         Teile müssen trotzdem einzeln beidseitig entgratet werden
·         das Nietloch muss mit einem Kegelsenker leicht angesenkt werden
·         75° Senkung
·         dürfen nicht zu groß und nicht zu klein sein
·         überprüfen mit einem entsprechenden Senkniets

Fertigung

·         bis etwa 6mm werden Sie von Hand geschlossen
·         im kalten Zustand (Kaltnietung)
·         erfolgt in 3 Arbeitsschritten


Arbeitsschritte:

Einziehen des Niets:
1.       vorbereiten fürs Nieten und Einzelteile zusammenspannen
2.       Niet ins Nietloch stecken (auf Lage des Nietkopfs achten)
3.       mit dem Hammer auf den Nietzieher schlagen (aneinandergepresst)

Stauchen und Vorformen:
1.       senkrechte Hammerschläge (füllt Nietloch), darf nicht krumm werden
2.       wird durch Hammerbahn vorgeformt (Schläge Richtung Mittelpunkt)

Fertigformen des Schließkopfes
1.       Schließkopf muss symmetrisch zur Mittelachse der Niete sein
2.       Werkstückoberfläche darf durch Nietkopfmacher nicht beschädigt werden
3.       Versenkte Schließköpfe müssen nach dem Stauchen sofort fertiggeformt werden


Nietenlängenberechnung


Halbrundniete: l = d x 1,5 + lk + lz
Senkniete: l = d x 0,8 + lk + lz


Nietwerkzeuge:


Gegenhalter: wird in den Schraubstock gespannt und nimmt beim Einziehen des Niets und beim Form des Schließkopfes den Setzkopf auf
Nietunterlage: tritt bei Senknieten an die Stelle des Gegenhalters. Sie ist ganz eben, weil die Oberflächen des Setzkopfes und des Werkstückes eine Ebene bilden.
Nietzieher: dient zum Einziehen des Niets in das Nietloch und zum gleichzeitigen Aneinanderpressen der gefügten Einzelteile
Nietkopfmacher: dient zum Fertigformen des Schließkopfes (Größe der Nietwerkzeuge immer auf den Nenndurchmesser des Niets)


Donnerstag, 13. März 2014

Fügen

Fügen ist das Verbinden von zwei oder mehr Einzelteilen. Einzelne Teile werden so miteinander verbunden, dass sich die geforderte Funktion ergibt. An der Fügestelle wird ein vermehrter Zusammenhalt hergestellt oder verstärkt.

Man unterscheidet beim Fügen zwischen:

Kraftschluss: Beim kraftschlüssigen Fügen werden kräfte und Drehmomente durch Reibungskräfte übertragen, die durch das Aufeinanderpressen von Bauteilen entstehen.

Formschluss: Beim formschlüssigen Fügen sind die Werkstücke durch ineinander passende Formen miteinander verbunden.

Stoffschluss: Beim stoffschlüssigen Fügen werden die Werkstücke durch Kohäsions- und Adhäsionskräfte zusammengehalten

Kohäsion ist die Bindungskraft 
Adhäsion ist die Anhangskraft 

Fertigungsverfahren Fügen:

Kraftschluss:

  • Schraubenverbindung
  • Kegelverbindung
  • Klemmverbindung
Formschluss:
  • Passfederverbindung
  • Stiftverbindung
  • Keilwellenverbindung
  • Bolzenverbindung
Stoffschlüssig:
  • Lötverbindung
  • Schweißverbindung
  • Klebeverbindung


p.s. Schaut euch auch mein Youtube Kanal an:
thekone990

Sonntag, 23. Februar 2014

Metallkleben

Ich zeige euch hier mal was über Metallkleben, aber da es schwierig ist, es am Pc zu übernehmen, nehme ich mal ein Foto um dieses zu veranschaulichen.

Donnerstag, 20. Februar 2014

Schraubverbindungen

Durch Schraubverbindungen werden Bauteile durch Kraftschluss Formschluss oder Form- und Kraftschluss lösbar miteinander verbunden.

Einteilung nach der Anwendung
  • Befestigungsschrauben
  • Bewegungsschrauben
  • Dichtungsschrauben
  • Stellungsschrauben
Einteilung nach dem Aufbau
  • unmittelbar (Bauteile haben Gewinde)
  • mittelbar
    • Durchsteckschraube
    • Einziehschraube
    • Stiftschraubverbindung
Einteilung nach dem Wirkprinzip
  • ohne Vorspannung
  • mit Vorspannung
Festigkeitsklassen
Bsp. 12.9

Zugfestigkeit Rm
= 1. Zahl x 100 = Rm (N/mm²)
Rm = 12        x 100 = 1200 N/mm²

Streckgrenze

= 1. Zahl x 2. Zahl = Re (N/mm²)
Re= 12       x  9         = 1080 N/mm²


Samstag, 15. Februar 2014

Werkstoffe und Halbzeuge

Definition Werkstoff:
Werkstoffe sind feste Stoffe, die zur Herstellung von Maschinen, Werkzeugen und Geräten aller Art verwendet werden. Sie unterscheiden sich durch unterschiedliche Eigenschaften, z.B. hohe Festigkeit des Stahls, geringes Gewicht des Aluminiums, hohe elektronische Leitfähigkeit des Kupfers. Um als Werkstoffe verwendet zu werden, müssen sie durch Umformen, Gießen, Zerspanen oder Schweißen in die erforderlichen Formen gebracht werden können.

Werkstoffe werden aus der in der Natur vorkommenden Rohstoffen gewonnen, z.B. Eisenbasiswerkstoffe aus Eisenerz, Nickelwerkstoffe aus Nickel- und Chromerz, wesentliche Zuschlaglsstoffe aus Mangan-. Molydbän- und Wolframerzen, Aluminium aus Bauxit, kunststoffe aus Erdöl, Erdgas, Kohle, Zellulose und Naturharzen.


Definition Halbzeuge:
Halbzeug ist der Oberbegriff für vorgefertigte Rohmaterialformen, wie beispielsweise Bleche, Stangen, Rohre oder Coils, welche aus Kunststoff oder Metallen sind. Wobei es erst ihre Endform durch weitere Bearbeitung erst noch erhält.


Quellen:
http://mitarbeiter.hs-heilbronn.de/~scheffel/Werkstoffkunde/EinteilungWerkstoffe.jpg


Sonntag, 9. Februar 2014

Brandenburger Tor

Das monumentale Brandenburger Tor kann auf eine rund 200 jährige Geschichte zurückblicken. War es bis zum Jahre 1989 ein Symbol für die Teilung Berlins und Deutschlands, ist es heute ein Nationalsymbol für die Einheit und somit eines der berühmtesten Wahrzeichen der Stadt.

Das Brandenburger Tor steht am Pariser Platz und wurde in den Jahren 1788 bis 1791 errichtet.Heute bildet das Brandenburger Tor den Abschluss der Straße Unter den Linden.
Mit dem Bau der Mauer 1961 war das Brandenburger Tor undurchquerbar, da es mitten im Sperrgebiet zwischen Ost und West stand. Es diente als Grenze zwischen Ost- und Westberlin und war somit auch die Grenze der NATO-Staaten, sowie der Warschauer Pakt Staaten.
Doch nach dem Fall der Mauer wurde es wieder geöffnet und ist heute als Symbol für die Einheit bekannt.

Baugeschichte

Mit dem Bau der Zollmauer der Stadt Berlin wurde 1734 ein Vorgängerbau des heutigen Brandenburger Tores als Stadttor errichtet. Die Toranlage bestand aus Pylonen und beigeordneten Wachhäusern. Im Zuge des Ausbaus der Mauer und ihrer Tore ließ Friedrich Wilhelm II. ab 1788 das Brandenburger Tor neu gestalten, das dem Andenken an den Krieg des kurz zuvor verstorbenen Friedrich II. diente, von dessen Verdiensten auch etwas Glanz auf den Neffen und Nachfolger fallen sollte.
Als Architekt wurde Carl Gotthard Langhans beauftragt. Er orientierte sich an dem „Stadttor von Athen“, das er aus Stichen von Leroy, Stuart und Revett kannte, die aber die Propyläen der Athener Akropolis abgebildet hatten. Das Eingangstor zur Akropolis war im dorischen Stil des Parthenon gehalten, um eine optische Einheit zu bilden. Das Tor hatte eine breite Mittelöffnung und zwei schmale Seiteneingänge für Fußgänger. Im rechten Winkel dazu standen zwei Seitenflügel. 1788 wurde das alte Tor abgerissen, eine große Baugrube ausgehoben und fundamentiert. 1789 wurde der Neubau begonnen. Die Baukosten lagen bei 111.000 Talern. Am 6. August 1791 wurde das noch nicht ganz fertige Tor geöffnet.
Die 1793 von Johann Gottfried Schadow gefertigte Quadriga auf dem Brandenburger Tor stellte ursprünglich nach der wohl überwiegend vertretenen Auffassung eine geflügelte Friedensbringerin dar. Das Brandenburger Tor erhielt den Namen Friedenstor, diesen Namen zeigte auch eine Inschrift aus Bronzelettern am Tor. Die Entwürfe für die Reliefs wurden vorwiegend von dem Maler und Akademiedirektor Christian Bernhard Rode angefertigt. Die Göttin in der Quadriga wird durch das Relief auf der Attika der Stadtseite als Friedensbringerin erklärt. Das Attikarelief steht unter dem Thema „Der Zug der Friedensgöttin“. Im Zentrum des Reliefs über dem Mittelgang stehen Sinnbilder auf Frieden und Freundschaft. Die Friedensgöttin Eirene steht auf der äußersten Kante eines Triumphwagens. Mit der Rechten stützt sie sich auf den mit einer Lorbeergirlande geschmückten Rand des Wagens. In der einen Hand hält sie einen Palmenzweig, in der anderen einen Lorbeerkranz. Ihr Wagen wird von vier Eroten gezogen. Weiter rechts auf dem Attikarelief kann man Nike mit Flügeln und Tropaion erkennen.
Direkt über diesem Relief steht die Quadriga Schadows. Deren göttliche Wagenlenkerin ist Nike und Eirene in einer Person. Nach einer abweichenden Auffassung soll es sich von Anfang an um eine „Siegesgöttin“ gehandelt haben, unter anderem weil davon bereits im Vertrag zur Anfertigung der Figurengruppe vom 22. Juli 1789 die Rede gewesen sei. Schadow hatte ursprünglich für die Wagenlenkerin keine Trophäe entworfen. Ihm schwebte mehr die griechische Eirene als Friedensgöttin vor als die römische Siegesgöttin Viktoria. Das Tropaion wurde nun durch eine Lanze mit einem Lorbeerkranz und einem römischen Adler ersetzt. Außerdem erhielt die knapp bekleidete Wagenlenkerin nun ein bis auf den Boden reichendes Gewand

Das Bauwerk

Das Tor mit der Quadriga hat eine Gesamthöhe von 26 Metern. Es ist 65,5 Meter breit und 11 Meter tief. Das Bauwerk wird durch 12 Säulen gebildet, die in Querrichtung durch eine Mauer verbunden sind. Diese Säulenpaare bilden 5 Durchfahrten, die mittlere ist 5,50 Meter breit und war bis 1918 ausschließlich der Königsfamilie vorbehalten Die 4 seitlichen Durchfahrten waren für den öffentlichen Verkehr von Wagen, Reitern und Kutschen zugelassen. Für diese galt Linksverkehr. Fußgänger konnten das Tor in jeder Richtung durchqueren.
Direkt unter der Quadriga, auf der stadteinwärts gerichteten Seite, befindet sich ein gr. Sandsteinrelief "Der Zug des Friedens", unterhalb der Attika 32 kleine Reliefplatten. Sie stellen Kampfszenen zwischen Centauren und Lapithten dar. Neben dem eigentlichen Tor gibt es 2 Torhäuschen, die in Form antiker Tempel gestaltet wurden. In ihnen befand sich die Wache und die Akziseverwaltung, einschließlich einiger Beamtenwohnungen. Zur Erbauungszeit schloß sich auf beiden Seiten die Akizemauer an, die ganz Berlin umgab.

Die Qadriga

Die weibliche Figur auf dem vierspännigen Wagen stellt die Friedensgöttin Eirene, eine Tochter des Zeus, dar. Die ursprünglich unbekleidete Göttin erhält nach 1794 ein Gewand, "weil sie von hinten so steif und kahl aussähe".

Quadriga bedeutet "Viergespann". 4 Pferde sind vor dem Wagen gespannt, was insbesondere bei den Römern für ihre großen Wagenrennen üblich war.


Es wurde immer wieder behauptet, dass die Quadriga verkehrt herum auf dem Tor stände, aber auf allen historischen Abbildungen zeigt sie die gleiche Ausrichtung wie heute. Dies hat auch einen thematischen Grund: Die Friedensgöttin, fährt mit ihrer guten Botschaft in die Stadt hinein.


Napoleon raubt die Qadriga

Einer der schwärzesten Tage in der Geschichte Preußens war der 14. Oktober 1806. An diesem Tag wird in der Doppelschlacht von Jena-Auerstedt die Armee, die sich seit der Zeit Friedrich des Großen unbesiegbar wähnte, von Napoleon vernichtend geschlagen. Am 27. Oktober zieht der französiche Kaiser durch das Brandenburger Tor in Berlin ein. Wenige Wochen nach der Ankunft Napoleons in Berlin wird über die Ablieferung der Quadriga verhandelt. Vom 2. bis 8. Dezember wird die Quadriga demontiert, in 12 Kisten verpackt und am 21. Dezember auf die fünfmonatige Reise nach Paris geschickt. Obwohl sie 7 Jahre in der Stadt an der Seine geblieben ist, ist bis heute nicht geklärt, ob sie in Paris jemals öffentlich gezeigt wurde.

Die Rückgewinnung der Quadriga

Im Jahr 1814 gelingt es Feldmarschall Blücher und der preußischen Armee die Quadriga zurückzuerobern. Am 4.April verlassen die Kisten Paris, Richtung Berlin. Überall wird die Quadriga freudig begrüßt und ihr Einzug in Berlin zu einem wahren Triumphzug. Was von den Schöpfern als Symbol für die Friedensgöttin Eirene gedacht war, ist längst eine griechische Nike bzw., römische Victoria, eine Göttin des Sieges geworden. Nach der notwendigen Restaurierung wird die Spitze des Stabes, den die Göttin in der linken Hand hält neu gestaltet. Ein Eichenkranz, der ein Eisernes Kreuz umgibt krönt den Stab. Über diesen breitet von nun an, ein preußischer Adler seine Schwingen aus.


Quellen:

http://www.muenster.de/~alkan/berlin-brandenburgertor-quadriga.htm
http://www.muenster.de/~alkan/berlin-brandenburger-tor-bauwerk.htm
http://www.stadtfuehrer-berlin.de/brandenburger-tor.htm
http://de.wikipedia.org/wiki/Brandenburger_Tor

Samstag, 1. Februar 2014

Gewindeschneiden/Gewindebohren von Hand


Gewindeprofile und deren Bezeichnung
Gewinde kann man anhand mehrerer Eigenschaften in Gruppen unterteilen. Eins dieser Möglichkeiten für solch eine Unterteilung ist die Betrachtung des Gewindeprofils.
Die einzelnen Gewindearten unterscheiden sich hierbei nach dem Einsatzzweck:
1.   
            Spitzgewinde:
o   Unter Spitzgewinde ist das ISO-Gewinde und das Withworth-Gewinde genormt.
o   Metrische ISO-Gewinde:
§  haben einen Flankenwinkel von 60°
§  wird unterteilt zwischen Regelgewinde und Feingewinde


o   Regelgewinde: besitzt dem jeweiligen Nenndurchmesser zugeordnete Steigung.
§  Bei der Gewindebezeichnung wird das Kurzzeichen M und der Nenndurchmesser angegeben. (M16)

o   Feingewinde:
§  haben eine kleiner Steigung als der Regelgewinde, aber den gleichen Nenndurchmesser.
§  Selbsthemmend und werden bei dynamischer Belastung verwendet
§  Bei der Gewindebezeichnung wird zur angabe wie beim Regelgewinde noch die kleinere Steigung angegeben. (M16 x 1,5)

o   Withworth-Gewinde:
§  Flankenwinkel von 55°
§  Gewindemaße werden in inch (Zoll) angegeben
§  Steigung P wird anhand der Gangzahl je Zoll ermittelt (1“ 8Gang)

o   Trapetzgewinde:
§  Flankenwinkel von 30°
§  wird meist als Bewegungsgewinde verwendet
§  z.B. bei Spindelpressen
§  können Kräfte in beide Richtungen übertragen (Tr 24x6)


o   Sägengewinde:
§  besitzen einen Flankenwinkel von 33°
§  Sind in einer Richtung hoch belastbar, da diese einen unsymmetrischen Gewindeprofil haben
§  Werden meist als Bewegungsgewinde verwendet
§  Z.B. für Spannzangen von der Dreh- und Fräsmaschine
§  Gewindebezeichnung des Sägengewinde S (Nenndurchmesser und Steigung angegeben) (S24 x 5)

Gangzahl
Bei der Gangzahl unterscheidet man unter ein und mehrgängige Gewinde.
Eingängige Gewinde:
Eingängige Gewinde sind die Regel, sie dienen vorwiegend der Befestigung
Mehrgängige Gewinde:
Diese verwendet man, wenn bei einer Umdrehung große axiale Bewegungen verlangt werden
·         z.B Spindelpressen
·         Bezeichnung von mehrgängigen Gewinden folgt nach Nenndurchmesser und der Steigung die Teilung P (z.B. Tr 32 x 18 x P6) 3 gängiges Trapetzgewinde (Nenndurchmesser= 32mm; Steigung =18mm; Teilung= 6mm)

Drehrichtung

Linksgewinde: werden entgegen dem Uhrzeigersinn eingeschraubt. Diese Verwendet man nur dann, wenn sich ein Rechtsgewinde sich lösen würde z.B. bei einer Schleifscheibenbenbefestigung oder wenn eine bestimmte Bewegungsrichtung bei gegebener Drehrichtung verlangt wird (Planzugspindel bei einer Drehmaschine).
Linksgewinde werden mit „LH“ gekennzeichnet und das Gewinde läuft durch Drehung entgegen dem Uhrzeigersinn ineinander

Rechtsgewinde: Beim Rechtsgewinde steigen bei Aufsicht auf das Gewinde die Gewindeflanken nach rechts an, eine andere Bezeichnung ist rechtssteigendes Gewinde.
Die Gewinde laufen durch Drehung im Uhrzeigersinn ineinander – dies ist die häufigste Form. Das Bild deutet an, in welche Richtung sich das Bauteil (Spindel oder Mutter) bei der Drehung bewegt.
Die Bevorzugung des Rechtsgewindes ist durch ergonomische Anforderungen zu erklären: Die überwiegende Mehrheit der Menschen sind Rechtshänder, die beim Drehen im Uhrzeigersinn ein größeres Drehmoment aufbringen können als gegen den Uhrzeigersinn. Durch die Reibungsverhältnisse am Keil beziehungsweise der schiefen Ebene ist das Anziehen eines Gewindes mit einem größeren Drehmoment verbunden als das Lösen des Gewindes. Das Rechtsgewinde kommt daher diesen beiden Umständen entgegen.


Werkzeuge für Innen und Außengewinde und deren Aufbau:

Innengewinde:
Metrische Innengewinde werden von Hand mit Satzgewindebohrern gebohrt. Dieser Gewindebohrer-Satz besteht aus drei Gewindebohrern (Vorschneider, Mittelschneider und Fertig schneider). Zu drehen der Gewindebohrer wird ein Windeisen verwendet.

Vorschneider:

  • langen schlanken Anschnitt
  • schnittlänge beträgt 5 Gewindegänge
  • Schneiden sind kurz
  • dient nur zum vorschneiden
  • hat einen Ring am Schaft gekennzeichnet

Mittelschneider:
  • anschnittlänge beträgt 3,5 Gewindegänge
  • soll das vorgeschnittene Gewindeprofil vertiefen
  • sind entsprechend ausgebildet
  • mit zwei Ringen am Schaft gekennzeichnet

Fertigschneider:   
  • wird das Gewindeprofil fertig geschnitten
  • anschnittlänge beträgt 2 Gewindegänge
  • hat kein Ring am Schaft


Das Spanen erfolgt im Bereich des Anschnitts, während der hintere Teil des Schneidteils der Führung und der Vorschubbewegung sowie zum Glätten der Gewindeflanken dient. (Freiwinkel a ist nur angeschliffen, der Keilwinkel ß und der Spanwinkel y sind im gesamten Schneidteil vorhanden)

Außengewinde:
Außengewinde werden von Hand mit genormten Schneideisen gefertigt. (offene und geschlossene Schneideisen)
·         offener Schneideisen hat einen Schlitz (dieser durchbricht den Ring vom Schneideisen)
Schneideisen:
·         Anschnitt auf beiden Seiten, dadurch von beiden Seiten verwendbar
·         Anschnitt ergibt sich durch genormte 60° Senkung
·         Anschnittlänge beträgt ungefähr anderhalb Gewindegänge
·         sind bei einwandfreien zustand scharf und symmetrisch zur Achse geschliffen
·         guter Spanabfluss ist mit entscheidend für glatte Gewindeflanken (kleine Drehkräfte beim Schneiden)
·         Spanabfluss dienen die Spanlöcher
·         Spanlöcher Anzahl ergibt sich aus den Scheiden
·         Mehr Schneiden bewirken kleiner Spandicke (Schneideisen bleibt länger scharf)
·         Bis zu 6mm haben Schneideisen 3 Spanlöcher
·         größere Schneideisen haben 5 Spanlöcher

Schneideisenhalter:
·         Dient zur Aufnahme des Schneideisens
·         alle Flächen sollten Sauber sein (damit es gut anliegt)
·         Spreizschraube muss in den Schlitz ragen
·         Befestigungsschrauben müssen in die entsprechenden Haltebohrung und angezogen sein
·         Durch Spreizschraube und Befestigungsschrauben lässt sich der Gewindedurchmesser bei offenen in engen Grenzen einstellen
·         Geschlossene Schneideisen unbeeinflussbar

Herstellen von Innen-und Außengewinden:

Innengewinde:
Beim Bohren des Gewindes wird der Werkstoff durch den Gewindebohrer geschnitten und dabei werden die Profilspitzen verdrängt. Dabei staucht er unterschiedlich auf, darum muss der Kernloch für das Innengewinde größer gebohrt werden, als der Kerndurchmessers des Gewindes.
·         Kernlochbohrer für Gewindegrößen sind in DIN 336 genormt (siehe Tabelle)
·         Faustregel bis größe M10 = Kernlochdurchmesser = 0,8 x Gewindenenndurchmesser + 0,2 bis 0,5 mm Zugabe
·         vor dem Gewindebohren sollte man, damit dieser auch eine bessere Führung hat beidseitig ansenken ( Kegelwinkel 120°) und sollte so groß sein wie der Gewindedurchmesser

Innengewindebohren von Hand:

Inngengewindebohren folgt meistens mit Satzgewindebohrern und erfolgt in drei Schneidvorgängen.
Das Vorschneiden des Gewindes ist dabei am wichtigsten.
1.       den Vorschneider fest einspannen in den Windeisen
2.       mit gleichmäßigen Druck in das Loch drehen bis es anschneidet (im Uhrzeigersinn drehen)
3.       wenn der Vorschneider genügend Halt hat im Kernloch, dann auf Rechtwinkligkeit zum Werkstück
prüfen (gegebenfalls  beim Weiterdrehen verbessern, gelegentlich mit Schneidöl einsetzen)
4.       nach einer halben Umdrehung ist der Span jeweils durch Zurückzudrehen zu brechen
5.       nach dem beendigen des 1. Ganges mit dem Vorschneider diesen wieder rausdrehen
6.       den Mittelschneider einsetzten in den Windeisen einspannen und in die Bohrung drehen, wo man zuvor mit dem Vorschneider gebohrt hatte, dabei auch nach jeder Umdrehung einmal Zurückdrehen um den Span zu brechen
7.       Schritt 5 & 6 mit dem Fertigschneider wiederholen


Außengewinde:
Damit das Gewinde maßhaltig und sauber ist, muss der Bolzen je nach Werkstoff bis zu 0,2mm kleiner als der Gewindedurchmesser sein. Da das Schneideisen beim Schneides das Werkstoff etwas drückt. Damit das Schneideisen gut greifen kann, wird der Bolzen durch das Feilen mit einer Kegelkuppe oder mit einer Linsenkuppe versehen.

Gewindeschneiden von Hand:
1.       Schneideisen, was im Schneideisenhalter befestigt ist, rechtwinklig zur Werkstückachse aufgesetzt
2.       gleichmäßiges Drehen im Uhrzeigersinn beim Anschneiden
3.       nach den ersten Gewindegängen (voll ausgeschnitten) den Druck verringern (Gewindegänge nehmen nun die Führung des Schneideisens)
4.       nach jeweils einer ganzen Umdrehung des Schneideisens, eine halbe Umdrehung im entgegen dem Uhrzeigersinns drehen (Span brechen)
5.       Schneidöl immer wieder benutzen (verbessert die Oberflächengüte und die Sauberkeit der Gewindeflanken

Zeichnerische Darstellung:


Innengewindebohren in Grundlöcher
Dadurch, dass das Gewindeschneiden mit der Hand grundsätzlich sehr zeitaufwendig ist. Bohrt man meistens das Innengewinde mit der Maschine. Zudem wird dadurch eine hohe Oberflächengüte gewährleistet
Das Gewindebohren auf Maschine erfolgt mit Starr eingespannten Gewindebohrern.
Dazu benötigt man einen Gewindescheidapparat oder eine Längenausgleichsfutter.
Durch ein Wendegetriebe wird die Drehrichtung des Gewindebohrers zum Rücklauf geändert.
Der Gewindebohrer zieht sich selbst in die Kernlochbohrung


Schraubensicherung
Durch kontrolliertes wir in der Schraube eine Vorspannkraft FV erzeugt, dadurch werden bei langen Schrauben ohne zusätzliche Elemente gesichert
Setzsicherung: gleichen Kriech- und Setzbeträge aus und verhindern so, dass Vorspannkräfte unzulässig abnehmen.
·         Spannscheiben
·         Tellerfedern
·         Federringe
·         Zahnscheiben
·         Fächerscheiben

Losdrehsicherung:
Losdrehsicherungen verhindern ein Losdrehen der Schraubverbindungen
Man verwendet:
·  Sperrzahnschrauben (besitzen Verriegelungszähne, drücken sich ins Werkstück)
·   Sperrzahnmuttern
·   Klebstoffe

Quellen:
Fachkundebuch Metall
Tabellenbuch Metall