Posts mit dem Label wissenswertes ausbildung werden angezeigt. Alle Posts anzeigen

Freitag, 7. November 2014

Verschleißarten

Verschleißursachen


Verschleiß wird durch gleichzeitige mechanische und thermische Belastung des Schneidkeils hervorgerufen. Die wichtigsten Ursachen sind:

  • Mechanischer Abrieb
  • Abscheren von Pressschweisstellen
  • Oxidationsvorgänge
  • Diffusion
Bei niedrigen Schnittgeschwindigkeiten und leicht spanbaren Werkstoffen tritt der mechanische (abrasive) Verschleiß in den Vordergrund, bei höheren Schnittgeschwindigkeiten und schwerer spanbaren Werkstoffen dagegen die thermische bedingten Verschleißursachen Oxidation und Diffusion.

  • Niedrigere Schnittgeschwindigkeit -> Verschleiß durch Temperatur (Aufbauschneiden, mechanischer abrieb)
  • Höhere Schnitttemperatur -> Verschleiß durch Oxidation und Diffusion

Aufbauschneide:
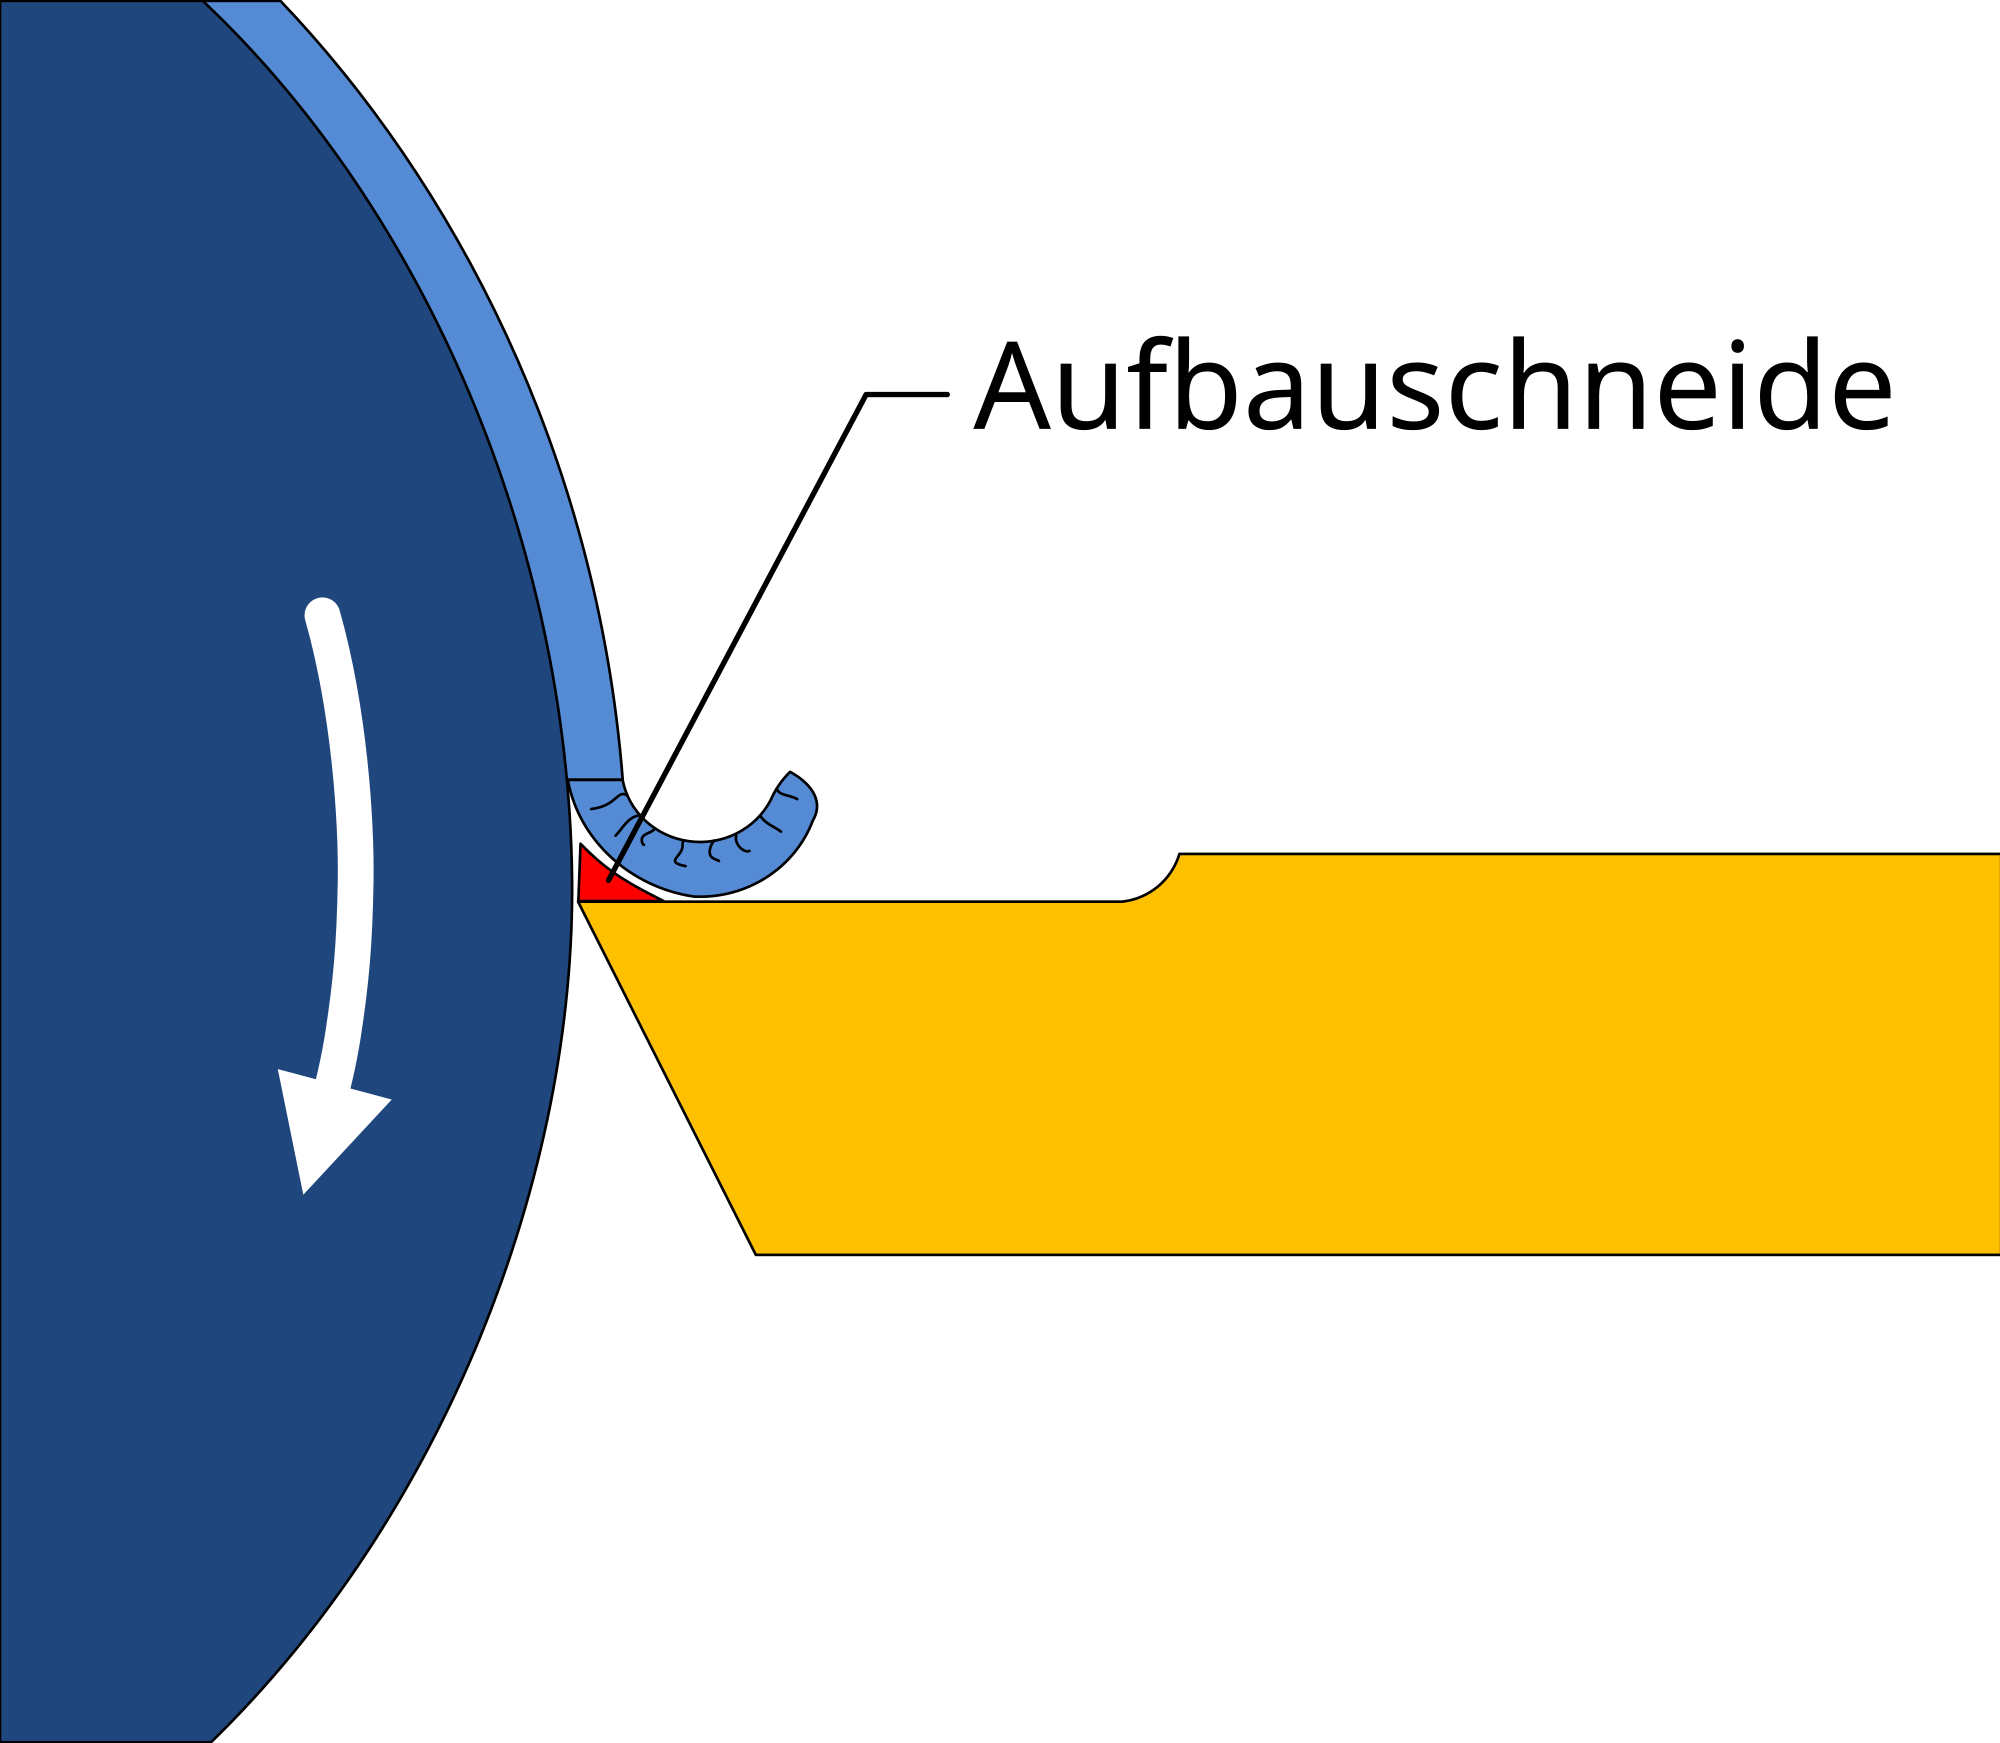


Als Aufbauschneide bezeichnet man eine künstliche Schneide auf der Span- oder Freifläche von Schneidwerkzeugen, die vor allem bei geringer Schnittgeschwindigkeit festschweißen können. Durch die Aufbauschneide verändert sich die Schneidengeometrie, was zu höherem Verschleiß und verminderter Fertigungsqualität führt.


Freiflächenverschleiß:


Beschreibung:

  • Gleichmäßiger Abrieb von Schneidstoff an Freifläche
  • Verschleißfläche verläuft parallel zur Schnittrichtung
  • An Haupt- und Nebenschneide
  • Gekennzeichnet durch Verschleißmarken

Entstehung der Ursachen:

  • Zu hohe Schnittgeschwindigkeit
  • Zu geringe Verschleißfestigkeit
  • Vorschub zu niedrig

Vermeidungsmöglichkeiten:

  • Schnittgeschwindigkeit reduzieren
  • Verschleißfesteren Schneidstoff wählen
  • Vorschub erhöhen
  • Beschichteten Schneidstoff wählen
  • Kühlschmierung verstärken

Kolkverschleiß:


Beschreibung:

  • Auskolkung (Krater) entsteht durch ablaufenden heißen Span auf Spanfläche
  • Schnittkräfte nehmen zu
  • Gefahr von Schneidkantenausbruch

Entstehung der Ursachen:

  • Zu geringer Spanwinkel
  • Zu hoher Vorschub, Schnittgeschwindigkeit und Arbeitstemperaturen
  • Zu geringe Verschleißfestigkeit
  • Kühlschmierung nicht ausreichend

Vermeidungsmöglichkeiten:

  • Schnittgeschwindigkeit und Vorschub verringern
  • Verschleißfesteren Schneidstoff wählen
  • Werkzeug mit entsprechendem Spanwinkel verwenden
  • Kühlschmiermittelzufuhr erhöhen

Schneidkantenbruch:


Beschreibung:

  • Tritt ein wenn Schneidstoff den Bearbeitungsansprüchen nicht gewachsen sind

Entstehung der Ursachen:

  • Vorschub zu groß
  • Schnitttiefe zu groß
  • Schneidstoff verschleißfest
  • Eckenradius und Eckenwinkel zu klein

Vermeidungsmöglichkeiten:

  • Vorschub verringern
  • Schnitttiefe verringern
  • Zäheren Schneidstoff wählen
  • Eckenradius und Eckenwinkel vergrößern

Kantenverschleiß:


Beschreibung:

  • Kleine Kantenausbrüche (Ausbröckelung) -> schlechte Oberflächengüte und starker Freiflächenverschleiß

Entstehung der Ursachen:

  • Zu verschleißfester Schneidstoff
  • Spanwinkel zu klein
  • Aufbauschneidenbildung
  • Schnittgeschwindigkeit und Vorschub zu klein

Vermeidungsmöglichkeiten:

  • Schneidstoff mit geringerer Verschleißfestigkeit wählen
  • Spanwinkel vergrößern
  • Schnittgeschwindigkeit und Vorschub erhöhen

Dienstag, 7. Oktober 2014

Schneidstoffe

Hss:

Zusammensetzung:
  • Wolfram
  • Molybdan
  • Vanadium
  • Kobalt
  • Beschichtung Titannitrid
Eigenschaften:
  • große Zähigkeit
  • Warmhärte bis 600°C
Anwendung:
  • Stähle
  • Kunststoff
  • NE-Metalle
  • Gusseisen

HM:

Zusammensetzung:
  • Wolframkarbid
  • Titankarbid
  • Tantalkarbid
  • Niobkarbid
  • Kobalt (Bindemittel)
Eigenschaften:
  • hohe Standzeit / Verschleißfestigkeit (durch Beschichtung)
  • hohe Wärmehärte bis 1000°C
  • Druckfestigkeit
  • Schwingungsdämpfend
Anwendung:
  • Stahl
  • Gusseisen
  • Kunststoffe
  • Glas
  • Stein
  • Keramik

Cermet (Keramik & Metall):

Zusammensetzung:
  • HM auf Titanbasis
  • Titankarbid
  • Titankarbonnitrid
  • Kobaltnitrid (Beschichtet)
Eigenschaften:
  • große Warmhärte 1200°C
  • Oxidationsbeständigkeit
  • hohe Oberflächenbeständigkeit
  • hohe Oberflächengüte sind zu erreichen
  • hohe Verschleißfestigkeit
Anwendung:
  • Stahl
  • Gusseisen
  • Kunststoffe
  • Glas
  • Stein
  • Keramik

Schneidkeramik:

Zusammsetzung:
  • Reinkeramik
    • Aluminiumoxid
  • Mischkeramik
    • Aluminiumoxid, Titankarbid, Titannitrid
Eigenschaften:
  • Spröde
  • negativen Schneidwinkel (Fase 0,2 x 20°)
  • Hitzebestädigkeit
  • Warmhärte 1500°C
Anwendung:
  • Gusseisen
  • gehärteter Stahl
  • Grauguss (Bremsscheiben)

BN-Schneidplatte:

Zusammensetzung:
  • Bor
  • Stickstoff
Eigenschaften:
  • Sehr große Härte
  • Warmhärte bis 2000°C
  • hohe Verschleißfestigkeit
  • große chemische Beständigkeit
Anwendung:

    • Hartdrehen
      • Schlichten von gehärtetem Stahl mit hoher Oberflächengüte und kleinen Toleranzen

    Diamant:

    Zusammensetzung:
    • Kohlenstoff (hoher Druck beim zusammenpressen)
    Eigenschaften:
    • Härtester Schneidstoff
    • hohe Verschleißfestigkeit
    • Temperaturbeständigkeit bis 600°C
    • Chemische Reaktion mit Legierungsmetallen von Stählen

      Anwendung:
      • Zerspanen von nichteisenhaltigen Werkstoffen und von siliziumhaltigen Aluminiumlegierungen, die sonst zu starkem mechanischen Abtrieb führen

      Donnerstag, 2. Oktober 2014

      Pneumatische Messgeräte

      Bei der berührungslose, pneumatischen Längenmessung strömt die Druckluft aus dem Messwertaufnehmer, z.B. einem Messdorn, in den Spalt zwischen Düse und Werkstück.
      Maßänderungen an Bohrungen und Wellen gegenüber dem eingestellten Werkstück-Nennmaß bewirken eine Änderung der Spaltgröße und damit eine messbare Änderung des Druckes im Messwertaufnehmer. Der Messdruck an der Düse beträgt 2 oder 3 bar.

      Aufbau und Arbeitsweise

      Die Geräte bestehen aus einem Messwertaufnehmer (Düsenmessdorn oder Düsenmessring) und einem Anzeigegerät, das als Zeigermessgerät oder Leuchtsäule ausgeführt sein kann. Pneumatische Messgeräte arbeiten nach dem Druckmessverfahren, bei dem eine Maßänderung als Druckänderung durch ein Manometer erfasst wird. Der Messwert wird über Zeigermessgeräte angezeigt, die ans Druckluftnetz angeschlossen werden.
      Pneumatische-eletronische Messgeräte wandeln die Druckänderung in eine Wegänderung um, die von einem induktiven Messtaster gemessen und elektrisch verstärkt angezeigt wird.

      Pneumatische Messgeräte erfassen Maßänderungen über Druckänderungen an der Messdüse. Der Messbereich eines Düsenmessdorns beträgt maximal 76 mikrometer.
      Düsenmessdorne und Düsenmessringe sind wie die Einstellnormale nur für eine Messaufgabe einsetzbar. Pneumatische Messgeräte eignen sich daher nur für die Serienanfertigung.

      Anwendung:


      • Einzelmessung von Wellen, Bohrungen oder Kegeln.
      • Paarungsmessen durch Differenzmessung zwischen Bohrung und Welle. Die Anzeige wird bei einer spielfreien Paarung auf Null gestellt. Eine Anzeige größer Null zeigt danach Spiel an, eine Anzeige kleiner Null ein Übermaß.
      Die Nullstellung der Anzeige erfolgt über Nullstellung am pneumatischen Messgerät oder am pneumatisch-elektronischen Wandler.
      Für das Einstellen des Anzeigebereiches werden je Prüfmaß zwei Einstellnormale (Einstellringe oder Einstelldorne) verwendet, die den oberen und unteren Grenzwert des Prüfmaßes verkörpert.


      Pneumatische Messgeräte

      Bei pneumatischen Messgeräten wird zum Messen Druckluft mit einem Messdruck von 0,75 bar bis 2 bar verwendet. Eine berührungslose Messung ist so möglich. Durch die ausströmende Druckluft wird die Messstelle von Spänen, Öl und Kühlschmierstoffen gereinigt und erlaubt so ein sicheres Messen trotz Rückständen. Die Messgeräte bestehen aus einem Messwertaufnehmer (Düsenmessdorn oder Düsenring) und einem Anzeigegerät, das als Zeiger- oder Säulengerät aufgeführt sein kann.
      Kennzeichnend für die pneumatische Längenmesstechnick ist der vorwiegende Einsatz in der Serienfertigung. Durch verhältnismäßig kleine Messbereiche werden fast ausschließlich Unterschiedsmessungen ausgeführt. Geräte dieses Systems zeichnen sich durch ihre Einfachheit und Robustheit im Aufbau, hohe Zuverlässigkeit und verhältnismäßig geringe Messunsicherheit aus. Die pneumatische Längenmesstechnik ist durch DIN 2271 Teil 1 bis 4 definiert.

      Definition:
      Pneumatische Längenmessgeräte beruhen auf dem Prinzip, dass die zu messende Länge den engsten Querschnitt eines Strömungskanals beeinflusst, durch den die Luft strömt. (DIN 2271 Teil 1)
      d.h. verändert sich der Ausgangsquerschnitt der Druckteilung (Spaltweite) so verändert sich

      • der statische Druck in der Leitung    -> Druckmessverfahren
      • die Durchflussgeschwindigkeit         -> Durchflussverfahren
      • der Volumenstrom                             -> Volumenstrommessverfahren
      Jeder dieser drei Größen kann als Maß für den Abstand zwischen Messdüse und Prüfstück heran gezogen werden. Schwerpunkt bei der Anwendung pneumatischer Längenmessgeräte liegt in der Innenmessung. Da bei der berührungslosen Messung lediglich Strömungskanäle in die Messweraufnehmer einzuarbeiten sind, können diese mit kleinen Abmessungen hergestellt und betrieben werden. Der Versuch wird mit dem pneumatischen Meßsystem Millipneu durchgeführt, welches nach dem Druckmessverfahren arbeitet, und das mit Düsen-Messring, -Messdorn, -Messtaster ausgerüstet ist.

      Vorteile:
      • Messwertaufnehmer misst fast ohne Messkraft und meist berührungsfrei
      • Einfache Messung von Bohrungs-, Form- und Lageabweichungen
      • Berührungslose Tastelemente erlauben es, bei laufender Fertigung zu Messen
      • Einsatz meist in der Serienfertigung
      • Reinigung der Messstelle, dadurch keine Beeinträchtigung des Messergebnisses
      • Räumliche Trennung von Messwertaufnehmer und Messwertanzeige
      • Messwertaufnehmer lassen sich nahe beieinander anordnen
      Nachteile:
      • Kleiner Messbereich, deshalb nur Unterschiedsmessungen möglich
      • Für jedes zu prüfende Werkstück ist ein besonderer Messwertaufnehmer und eine der Werkstückform entsprechende Einstelllehre erforderlich
      • Einfluss der Rautiefe (Messwertverfälschung bei Rautiefen über 6 mü oder Rautiefenschwankungen)
      • Nullpunktschwankungen (Nachstellen mit Einstelllehre erforderlich da "Nullpunktdrift")

      Samstag, 3. Mai 2014

      Wieviel Prozent wird vom Bruttogehalt bei einer Ausbildung abgezogen?

      Endlich hat man eine Ausbildung in der Hand, doch ist man neugierig wieviel Geld (Netto) am ende für einen selbst übrig bleibt, da in Ausbildungsverträgen immer nur der Bruttogehalt angegeben wird.

      Man kann mit knapp 21-22% rechnen, was vom Bruttogehalt abgezogen wird. Darunter sind  Rentenversicherung, Arbeitslosenversicherung und Pflegeversicherung, die man mit seinem Bruttogehalt bezahlt. Zudem ist auch noch zu beachten, dass Alter, da je nach Alter die Kosten anders anfallen. Je älter man in der Ausbildung ist, desto mehr wird vom Bruttogehalt abgezogen. Also wenn man 16 Jahre alt ist, wird einem weniger abgezogen, als wenn man 17 Jahre alt ist.